Aller au contenu
Will Rénovation Volets

Service

04 / 05

Décapage, métallisationet thermolaquage

La peinture vient en dernier, et c’est le plus facile. Ce qui décide de la tenue d’un volet métallique se joue avant : dans la façon dont on l’a mis à nu, dans la rugosité qu’on a donnée au métal, et dans la couche sacrificielle qu’on a posée dessus. Ces trois postes sont invisibles une fois le vantail reposé.

Rangée de vantaux de persiennes métalliques décapés suspendus à un convoyeur aérien, entrant dans un four de cuisson d'atelier de thermolaquage
1 à 2 semaines
retour des vantaux
12 ans
de garantie
Décennale
attestation remise
Gratuit
déplacement et devis

Je passe voir, puis je chiffre.

Déplacement et devis gratuits, à Paris comme en Île-de-France. Laissez-moi deux lignes ou appelez directement — c’est plus rapide de toute façon.

06 15 85 17 58

Du lundi au samedi, 7h00 – 22h30

Pourquoi le décapage par bain, et pas la brosse

Une persienne n’est pas une surface plane. C’est un assemblage de lames inclinées, de plis, de chants et d’articulations, et l’essentiel de sa surface développée se trouve dans des endroits qu’aucun outil manuel n’atteint. Un décapage à la brosse ou au décapeur thermique traite ce qu’on voit ; le bain traite ce qu’on ne voit pas.

C’est aussi une question de fidélité aux cotes. Un décapage mécanique agressif enlève de la matière et peut voiler une tôle mince ; l’immersion chimique dissout les couches sans toucher au métal. Sur un vantail qui doit se replier au millimètre dans son tableau, la différence n’est pas théorique.

Reste que le bain seul ne suffit pas : il enlève, il ne prépare pas. Le métal ressort propre mais lisse, et une surface lisse n’offre aucune prise. C’est le rôle du poste suivant.

Cinq procédés de décapage, et ce qu’ils font vraiment

« Décapage » désigne cinq opérations très différentes, dont trois sont inadaptées à une persienne. Les distinguer permet de lire un devis et de comprendre pourquoi deux prix peuvent aller du simple au triple.

Immersion chimique (bain)
La pièce entière trempe dans une solution qui dissout les couches. Atteint les plis, les chants et l’arrière des articulations, sans enlever de métal ni déformer les tôles minces. C’est le procédé de référence sur un ouvrage articulé.
Grenaillage et sablage
Projection d’abrasif sous pression, en cabine. Met le métal à blanc et crée la rugosité d’accroche. Ne remplace pas le bain : il prépare la surface après elle. Employé seul et trop fort, il déforme une tôle fine.
Aérogommage
Même principe, basse pression et abrasif doux. C’est le procédé du bois et des supports fragiles. Sur métal, il nettoie mais ne crée pas la rugosité qu’un primaire industriel réclame.
Décapage thermique
Chalumeau ou décapeur à air chaud, sur place. Rapide en apparence, mais il ne traite que les faces visibles, et sur du bâti ancien il volatilise les peintures au plomb : à écarter sur un immeuble d’avant 1949.
Décapage mécanique manuel
Brosse, grattoir, ponceuse. Le seul possible sans dépose, donc légitime pour un rafraîchissement. Mais il n’atteint ni le pied des lames, ni l’intérieur des plis, ni le dos des pentures — c’est-à-dire précisément là où l’ouvrage se dégrade.
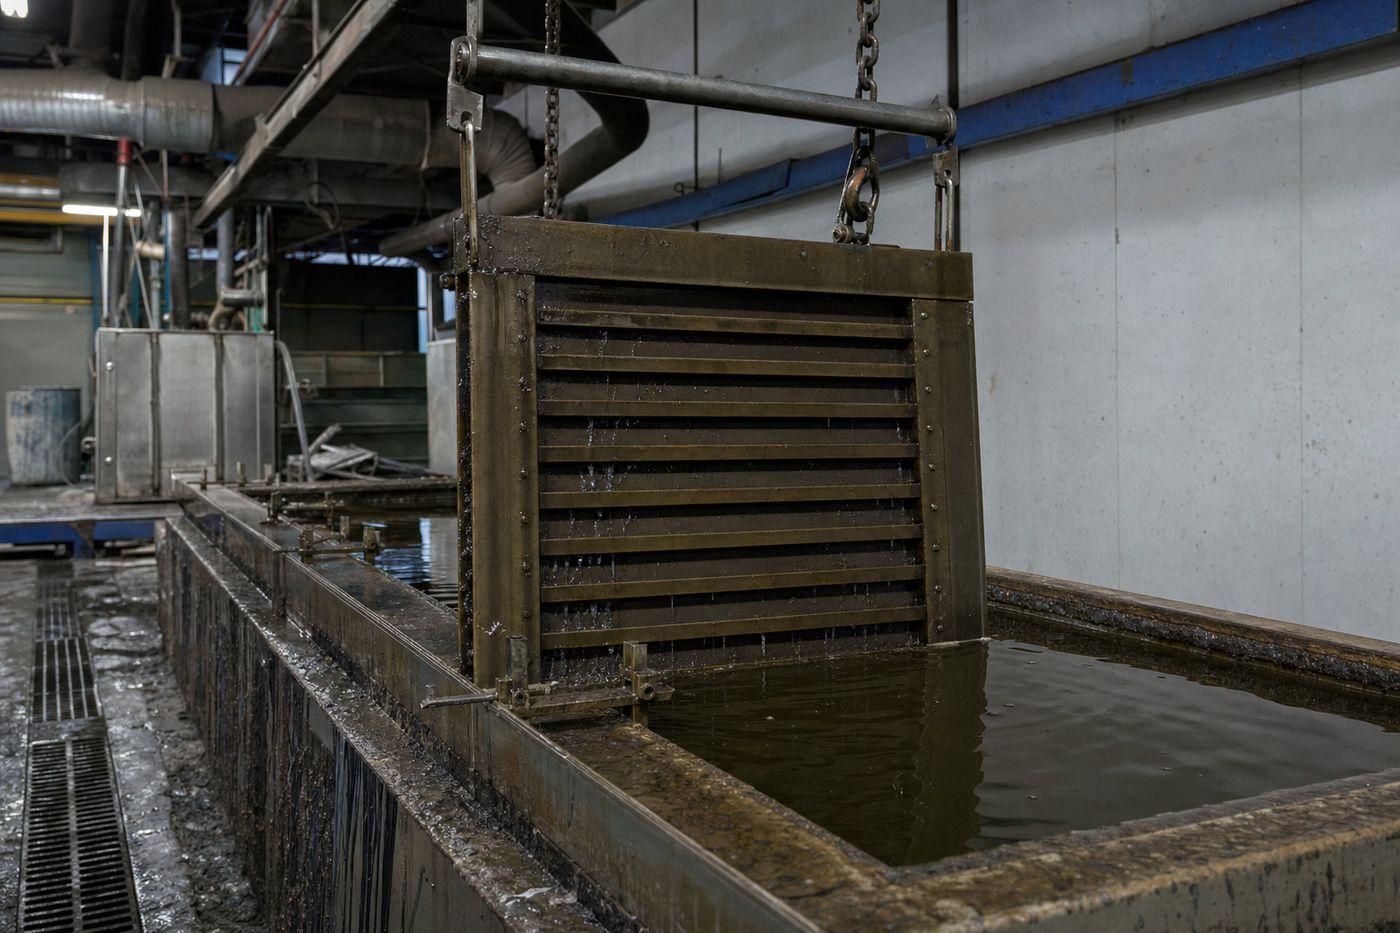
Bac d’immersion en acier d’un atelier de décapage chimique, persienne métallique descendue au palan et à demi immergée dans le bain, sol béton et caniveaux
Le décapage par immersion. Le bain atteint l’envers des lames, les plis et les articulations — soit exactement les surfaces qu’aucune brosse ni aucun disque ne touche jamais.

Le degré de soin de surface, ce qu’aucun devis ne précise

Il existe une norme pour dire à quel point un métal a été préparé : l’ISO 8501-1, qui décrit des degrés de soin allant de Sa 1, un simple balayage, à Sa 3, le métal blanc parfait. Le degré Sa 2½ — décapage très soigné — est celui qu’on vise couramment avant une protection anticorrosion sérieuse, parce qu’il ne tolère plus que de très légères ombres sur le support.

Une seconde norme, l’ISO 8503, décrit la rugosité obtenue. Elle compte autant que la propreté : c’est le relief microscopique laissé par l’abrasif qui donne au primaire de quoi s’ancrer mécaniquement. Un métal parfaitement propre mais lisse est une mauvaise surface d’accroche, ce qui paraît contre-intuitif et explique bien des décollements.

Pourquoi vous dire cela ? Parce que c’est une question à poser à tous les devis que vous comparerez, et que peu y répondent. Un professionnel qui prépare réellement une surface avant métallisation sait quel degré il vise ; un devis qui écrit « décapage » sans autre précision décrit une intention, pas un procédé.

Je ne vous vends pas une norme, je vous donne une clé de lecture. Ce qui compte au bout du compte, c’est que le support soit propre, sec, rugueux, et que la protection soit appliquée dans la foulée — un métal fraîchement mis à blanc recommence à s’oxyder en quelques heures, et une nuit d’attente entre le grenaillage et le primaire suffit à ruiner le poste.

Trois protections qu’on confond souvent

Les devis emploient ces mots comme s’ils étaient interchangeables. Ils ne le sont pas, et leur prix ne l’est pas non plus.

La peinture antirouille
Un primaire qui isole le métal de l’air et de l’eau. Il protège tant que le film est intact. La moindre rayure jusqu’au support rouvre le chemin à la corrosion, qui progresse ensuite sous la peinture.
La galvanisation
Un dépôt de zinc obtenu par immersion dans un bain en fusion, à environ 450 °C. Efficace, mais la température déforme les tôles minces et les assemblages articulés : ce n’est pas le procédé d’une persienne parisienne.
La métallisation
Un alliage zinc-aluminium projeté en fusion sur la pièce froide. Même principe de protection sacrificielle que la galvanisation, sans le bain de trempe : la pièce ne subit pas de choc thermique et garde ses cotes. Malgré son nom, elle ne transforme pas l’ouvrage en aluminium : le métal de base reste l’acier, et un vrai volet en aluminium se traite tout autrement.

Ce que veut dire « sacrificiel »

Une peinture protège en faisant barrière. Une couche de zinc protège autrement : en se corrodant à la place de l’acier. Le zinc est électrochimiquement moins noble que le fer, ce qui fait qu’en présence d’humidité, c’est lui qui part en premier — y compris à quelques millimètres autour d’une rayure qui aurait mis l’acier à nu.

C’est toute la différence de comportement dans le temps. Un volet simplement peint est protégé jusqu’au premier éclat ; un volet métallisé continue de l’être après. C’est pour cette raison que le procédé est employé sur les ouvrages d’art et en milieu marin, où l’on n’envisage pas de repasser tous les cinq ans.

Le primaire époxy vient ensuite sceller cette couche, et le thermolaquage polyester lui donne sa teinte et sa résistance aux ultraviolets. Chacun fait une chose, et aucun ne fait le travail de l’autre.

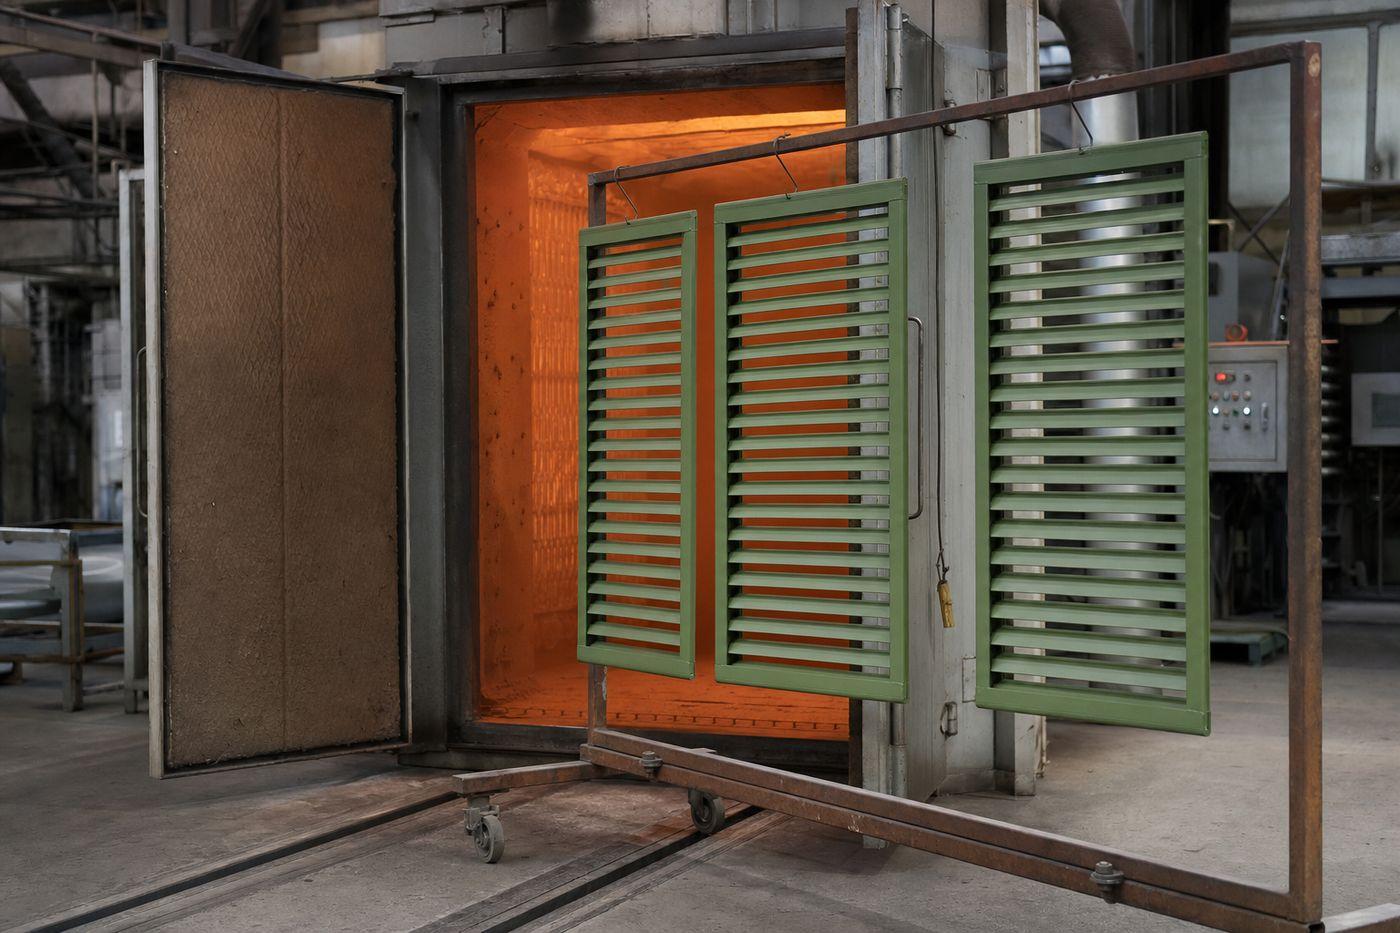
Four de polymérisation ouvert dans un atelier de thermolaquage, intérieur porté au rouge sombre, chariot de persiennes métalliques poudrées vert mat en attente devant l’ouverture
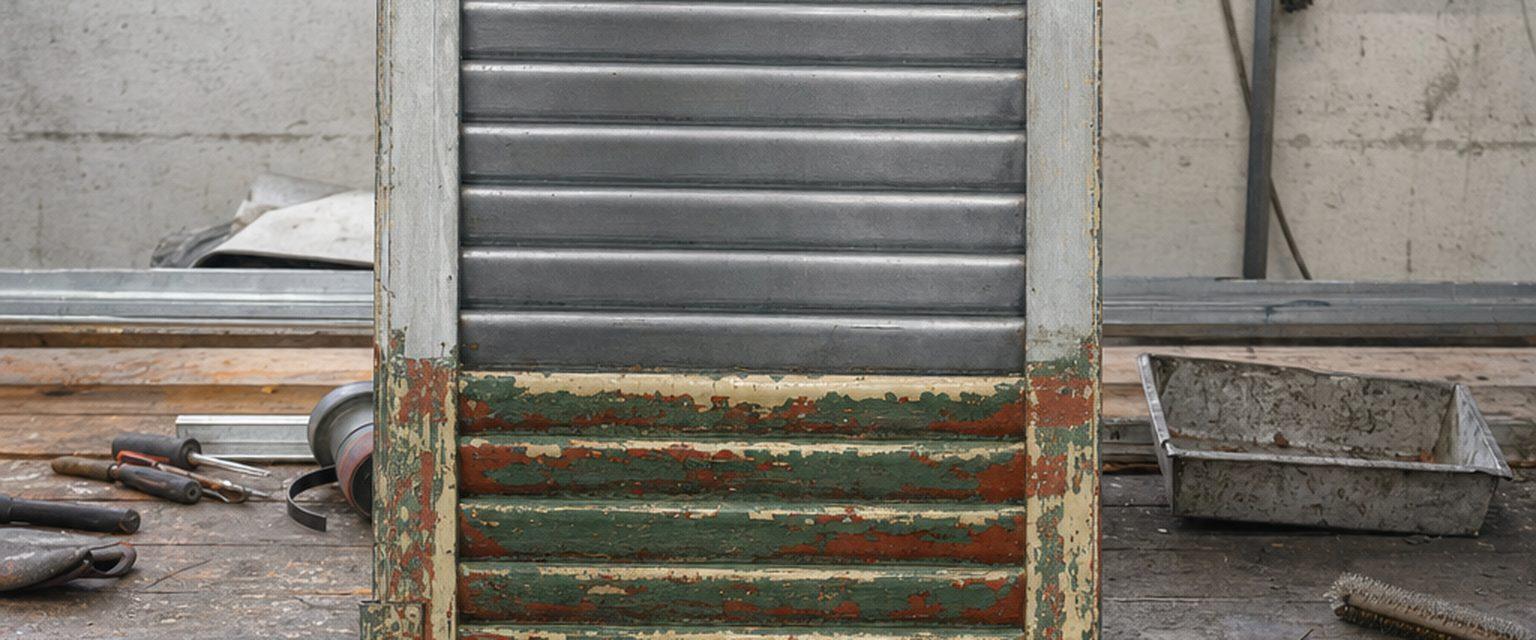
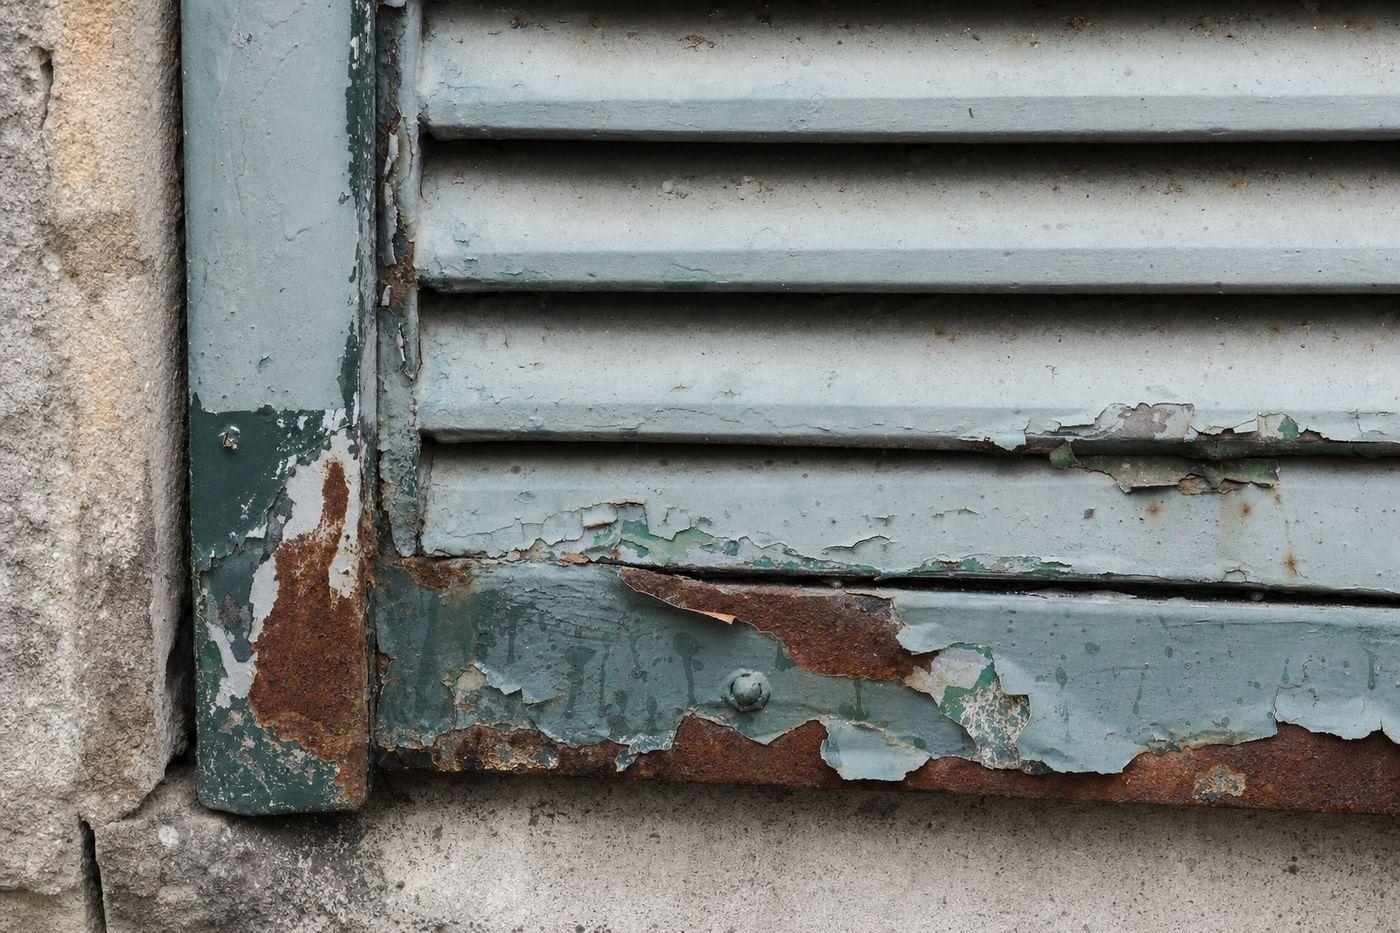
Vantail de persienne métallique à mi-décapage sur un établi : la partie haute ramenée au métal nu, la partie basse encore couverte d’anciennes couches craquelées
L’étuve de polymérisation. C’est la pièce d’équipement qui distingue le thermolaquage d’une mise en peinture — et c’est pour cela qu’il n’existe pas de thermolaquage sans dépose.

Les limites du procédé, dites franchement

Le thermolaquage n’est pas la réponse à tout, et un artisan qui vous le présente sans réserve ne vous a pas tout dit. Première limite, physique : la pièce doit entrer dans la cabine et dans le four. Un vantail de très grande dimension, comme on en trouve sur les hautes baies de l’ouest parisien, peut atteindre les cotes maximales de l’installation. Cela se vérifie au relevé, avant de promettre quoi que ce soit.

Deuxième limite : la retouche. Un feuil thermolaqué rayé jusqu’au métal ne se retouche pas au pinceau avec le même produit — la poudre ne polymérise qu’au four. On retouche avec une peinture liquide de teinte approchante, et la reprise reste visible de près. C’est le revers d’un film aussi homogène : il ne se raccorde pas.

Troisième limite : la teinte se commande. Contrairement à une peinture qu’on met à la teinte en quelques minutes, la poudre s’achète par référence et par lot. Changer d’avis après commande coûte cher, ce qui est une raison de plus pour valider l’échantillon physique devant la façade avant de lancer quoi que ce soit.

Quatrième limite, celle qu’on oublie : le procédé impose la dépose, donc le transport, donc des fenêtres sans volets pendant une à deux semaines. Sur un logement en rez-de-chaussée sur rue, ce n’est pas neutre, et cela se discute au phasage plutôt qu’au moment du démontage.

Rien de tout cela ne disqualifie le procédé — il reste très supérieur à une peinture appliquée en façade sur du métal. Mais un ouvrage sain qui ne demande qu’un rafraîchissement ne le mérite pas, et je le dis quand c’est le cas.

Un mot pour finir sur le champ d’application. Le bain d’immersion et le grenaillage valent pour les ouvrages en métal ferreux : la persienne métallique parisienne en acier plié, bien sûr, mais aussi les radiateurs en fonte, dont les moulures piègent la peinture exactement comme les articulations d’un vantail piègent la leur. Ils ne valent pas pour le bois, qu’aucun bain de ce type ne supporterait sans gonfler.

Ce qu’on me demandesur cette prestation

Le thermolaquage peut-il se faire sur place ?

Non, et c’est une limite qu’il faut connaître avant de comparer des devis. Le poudrage électrostatique suppose une cabine et la cuisson un four : les vantaux doivent être déposés et transportés. Un devis qui annonce du thermolaquage sans dépose décrit autre chose — probablement une peinture liquide appliquée sur place, ce qui est un travail légitime mais qui n’a ni le même procédé ni la même tenue.

La métallisation est-elle utile sur un volet en bon état ?

Elle se discute. Sur un métal sain, sans piqûre, un décapage soigné suivi d’un primaire et d’une finition tient très correctement, et la métallisation représente un poste supplémentaire. Elle prend tout son sens sur un ouvrage déjà attaqué, exposé à la pluie battante, ou sur une façade dont on sait qu’elle ne sera pas rouverte avant une décennie.

Peut-on choisir n’importe quelle teinte en thermolaquage ?

La gamme est large, mais deux contraintes s’y ajoutent. Le règlement de copropriété d’abord, qui impose souvent une teinte unique pour toute la façade. L’Architecte des Bâtiments de France ensuite, en secteur protégé, qui peut prescrire une référence précise à valider sur échantillon physique. On relève la teinte existante, on fait valider, et on ne commande la poudre qu’après.

Que devient l’ancienne peinture retirée ?

Elle part en déchet de chantier, et sur du bâti ancien la question mérite d’être posée avant de commencer, parce que les peintures antérieures à 1949 peuvent contenir du plomb. C’est un point à traiter au devis, avec le constat de risque d’exposition au plomb quand il existe.

Galvanisation ou métallisation, quelle différence pour mes volets ?

Les deux déposent du zinc et protègent par le même principe sacrificiel. La galvanisation se fait par trempé dans un bain en fusion à environ 450 °C : très efficace sur de la charpente ou de la serrurerie massive, mais cette température déforme les tôles minces et bloque les articulations d’un ouvrage plié. La métallisation projette l’alliage en fusion sur une pièce restée froide : même protection, sans le choc thermique. Sur une persienne parisienne, c’est la seconde qui a du sens.

Peut-on thermolaquer par-dessus une ancienne peinture ?

Non, et c’est une question qui revient souvent. La poudre se dépose par attraction électrostatique sur une pièce mise à la masse : elle a besoin d’un support conducteur et propre. Une ancienne peinture fait écran, et la cuisson au four la ferait cloquer ou brûler sous le nouveau feuil. Le décapage complet n’est pas une étape qu’on peut abréger pour faire baisser un devis — c’est la condition du procédé.

Un ouvrage déjà thermolaqué peut-il être repris ?

Oui, et c’est un cas qu’on rencontre sur des volets traités il y a vingt ou trente ans. Le feuil ancien se retire par la même voie que n’importe quelle peinture — bain d’immersion puis grenaillage — et l’ouvrage repart dans la chaîne complète. Il y a même un avantage : un support qui a été correctement préparé une première fois est souvent en meilleur état sous son feuil qu’un ouvrage repeint six fois au pinceau. Le relevé le dira.

Combien de couches au total sur un vantail traité ?

Quatre épaisseurs distinctes après le décapage et le grenaillage : la métallisation zinc-aluminium, le primaire époxy, puis la finition polyester, cette dernière pouvant être appliquée en une ou deux passes selon la teinte et l’opacité recherchées. Un devis sérieux détaille ces postes séparément, parce qu’ils ne coûtent pas la même chose et que certains peuvent être écartés sur un ouvrage sain. Un devis qui écrit « peinture » d’un bloc ne vous permet pas de comparer.

Appeler le 06 15 85 17 58